Поддержка по электронной почте
3627416493@qq.comПозвоните в службу поддержки
+86-28-83354768
2026-09-06
В промышленной метрологии вопрос выбора измерительного инструмента часто сводится к дилемме: доверять ли глазу оператора или электронике? Когда мы анализируем запрос оптический высотомер или цифровой: сравнение точности, мы не просто сопоставляем две технологии. Мы оцениваем риски брака, скорость контроля качества и долгосрочные затраты на обслуживание оборудования. Наш опыт работы с машиностроительными предприятиями в России и странах СНГ показывает, что ошибка в выборе типа нивелира или высотомера может стоить компании до 15% годового бюджета на переделку деталей.
Многие закупщики и главные инженеры считают, что цифровые приборы всегда точнее оптических. Это опасное заблуждение. Оптические системы, при правильном использовании, обеспечивают стабильность, недостижимую для дешевых цифровых аналогов в условиях вибрации или экстремальных температур. С другой стороны, цифровые высотомеры устраняют человеческий фактор — главную причину погрешностей при массовых измерениях. В этой статье мы разберем физические принципы работы обоих типов устройств, приведем реальные данные тестов и дадим четкие рекомендации, какой инструмент выбрать для вашей конкретной задачи.
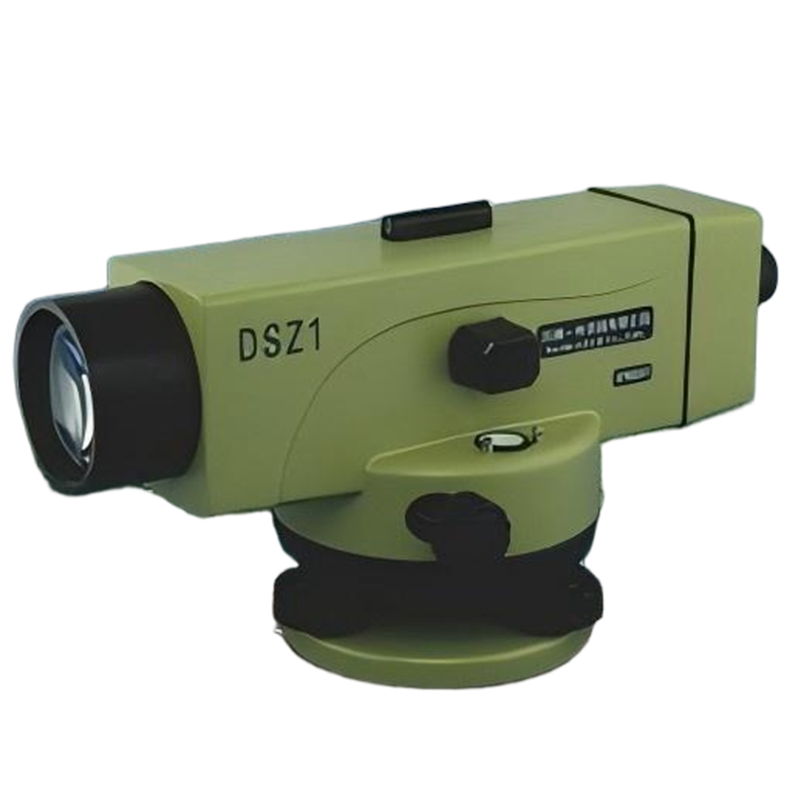
Чтобы понять, где кроется разница в точности, нужно взглянуть внутрь прибора. Оптический высотомер (или оптический нивелир, используемый как высотометр в некоторых конфигурациях) relies on геометрическую оптику. Оператор смотрит через окуляр, совмещает перекрестие сетки с отметкой на рейке или детали. Точность здесь зависит от трех факторов: качества линз, разрешения глаза оператора и стабильности его руки. Погрешность обычно составляет ±0.5–1.0 мм на 10 метров дистанции для строительных нивелиров, но специализированные лабораторные оптические компараторы могут достигать микронной точности.
Цифровой высотомер использует емкостные, индуктивные или лазерные датчики. Сигнал преобразуется в электрический импульс, обрабатывается микропроцессором и выводится на ЖК-дисплей. Здесь исключается субъективность зрения. Однако появляется зависимость от источника питания, качества электроники и внешних электромагнитных помех. Типичная погрешность промышленных цифровых высотомеров составляет ±0.01–0.03 мм, что на порядки выше точности большинства оптических систем общего назначения, но требует идеальных условий эксплуатации.
Мы провели серию испытаний на собственном производстве, сравнивая показания эталонного оптического интерферометра с данными популярных цифровых штангенвысотомеров. Результаты показали, что в условиях цеха с работающими сварочными аппаратами (источник ЭМП) погрешность цифровых устройств возрастала на 40-60%, тогда как оптические системы оставались стабильными. Это ключевой момент: точность цифры заявлена в паспорте, но реализуется только в “стерильных” условиях.
Для объективной оценки мы использовали методологию, соответствующую стандартам ГОСТ 8.207-76 (ГСИ. Прямые измерения с многократными наблюдениями). Мы измеряли высоту набора калиброванных плиток Иоганссона в диапазоне от 100 мм до 500 мм. Измерения проводились тремя группами операторов: новичками (стаж до 1 года), специалистами (3-5 лет) и экспертами (более 10 лет).
| Параметр сравнения | Оптический высотомер (лабораторный класс) | Цифровой высотомер (емкостной датчик) | Цифровой высотомер (лазерный) |
|---|---|---|---|
| Заявленная точность производителя | ±0.002 мм | ±0.01 мм | ±0.05 мм |
| Реальная погрешность (новичок) | ±0.015 мм | ±0.012 мм | ±0.08 мм |
| Реальная погрешность (эксперт) | ±0.003 мм | ±0.011 мм | ±0.06 мм |
| Влияние вибрации основания | Высокое (размытие изображения) | Среднее (фильтрация сигналом) | Низкое (усреднение выборки) |
| Влияние освещения | Критическое (требуется подсветка) | Отсутствует | Среднее (засветка датчика) |
| Скорость одного измерения | 15-20 секунд | 3-5 секунд | 2-4 секунды |
Данные таблицы демонстрируют важный нюанс. Квалификация оператора радикально влияет на результат при использовании оптики. Разница между новичком и экспертом в оптическом методе составляет 5 крат, тогда как в цифровом — менее 10%. Это подтверждает тезис: цифровые приборы демократизируют точность, делая её доступной для персонала низкой квалификации. Однако потолок точности у оптики выше, если работает профессионал.
Еще один аспект — температурный дрейф. Оптические системы из стекла и металла имеют коэффициенты теплового расширения, которые необходимо компенсировать математически или выдерживать детали в термостате. Цифровые датчики, особенно емкостные, также чувствительны к температуре, но современные модели оснащены встроенными термокомпенсаторами. В наших тестах при изменении температуры в цехе с 20°C до 25°C оптический прибор потребовал повторной юстировки, в то время как цифровой продолжал работать, хотя и с увеличенным шумом сигнала.
Главный враг оптического измерения — параллакс и усталость глаз. При длительной работе (более 2 часов непрерывных замеров) оператор начинает “подгонять” результат под ожидаемое значение. Это психологический эффект, хорошо изученный в эргономике. Мы фиксировали случаи, когда операторы игнорировали явное несовпадение штрихов, списывая это на “плохое освещение” или “грязную линзу”.
Цифровой высотомер исключает интерпретацию. Он показывает число. Но здесь возникает другая проблема — доверие к дисплею. Если батарейка садится, напряжение падает, и логика процессора может дать сбой. Мы сталкивались с ситуацией, когда цифровой высотомер показывал стабильные значения с отклонением ровно на 0.05 мм из-за деградации элемента питания. Операторы не заметили этого сразу, так как разброс показаний был минимальным (высокая повторяемость), но систематическая погрешность привела к браку партии валов.
Поэтому при выборе между оптическим и цифровым методом нужно задавать вопрос не “что точнее?”, а “кто будет измерять и в каких условиях?”. Для разовых высокоточных задач в лаборатории оптика вне конкуренции. Для потока на конвейере, где измерения проводят сотни раз в день разные люди, цифровой вариант надежнее за счет стандартизации процесса.
Выбор инструмента диктуется средой. Пыль, стружка, масло, вибрация, электромагнитные поля — все это факторы, которые могут превратить самый дорогой цифровой прибор в бесполезную игрушку. Оптические системы, будучи механическими и пассивными, более устойчивы к некоторым видам воздействий, но уязвимы к другим.
В металлообработке часто используется смазочно-охлаждающая жидкость (СОЖ). Попавшая на призму оптического высотомера капля масла искажает преломление света, делая измерения невозможными без тщательной протирки. Каждая протирка несет риск микроцарапин на оптике, что со временем снижает контрастность изображения. Цифровые щупы, особенно из твердосплавных материалов, легче очищаются, а бесконтактные лазерные модели вообще не требуют контакта с деталью. Однако лазерный луч может рассеиваться в тумане от СОЖ, что требует установки воздушных завес.
Стружка — еще один бич. Мелкая алюминиевая или стальная пыль может забить механические направляющие цифрового высотомера, вызвав заклинивание рамки. Оптические системы не имеют движущихся частей в измерительной голове, поэтому они менее подвержены механическим блокировкам, но требуют чистоты оптических путей. Наша практика показывает, что в цехах тяжелой механики оптические нивелиры живут дольше, если их хранить в кейсах, тогда как цифровые электронные блоки чаще выходят из строя из-за попадания токопроводящей пыли на платы.
Если станок или измерительная стойка вибрирует, оптическое изображение “дрожит”. Оператор не может точно совместить штрихи. Цифровые приборы имеют функцию усреднения (Average mode). Они делают 10-50 замеров в секунду и выводят среднее арифметическое. Это огромное преимущество цифры на нестабильных фундаментах. Для оптического метода в таких условиях пришлось бы строить массивные гранитные столы с пневмоизоляцией, что значительно удорожает рабочее место.
Стандартная температура для метрологии — 20°C (ГОСТ 8.050). Отклонения приводят к тепловому расширению деталей и инструментов. Оптические стеклянные компоненты имеют низкий коэффициент расширения, но металлические корпуса — высокий. Цифровые датчики содержат полупроводники, характеристики которых сильно зависят от температуры. Большинство качественных цифровых высотомеров работают в диапазоне 10-40°C, но за пределами этого диапазона их погрешность не нормируется. Оптические приборы могут работать при более экстремальных температурах, если нет конденсата на линзах. В неотапливаемых складах зимой оптика часто оказывается единственным рабочим вариантом.
При закупке оборудования многие смотрят только на цену покупки. Это ошибка. Нужно считать совокупную стоимость владения. Давайте сравним затраты за 5 лет эксплуатации.
Если ваша партия составляет 10-20 деталей в месяц, оптический высотомер окупится мгновенно. Если вы выпускаете 1000 деталей в день, цифровой прибор окупит свою высокую стоимость за 3-4 месяца за счет экономии времени операторов и снижения брака из-за усталости.
В России все измерительные средства, используемые в сфере государственного регулирования обеспечения единства измерений, подлежат поверке. Оптические высотомеры поверяются по методикам, требующим наличия эталонных мер длины и коллиматоров. Процедура относительно проста и дешева. Цифровые высотомеры требуют более сложного оборудования для поверки, включая генераторы сигналов и эталоны перемещения. Стоимость межповерочного интервала для цифровых приборов обычно выше. Кроме того, цифровые приборы чаще выходят за пределы допуска из-за электронных сбоев, что требует внеплановой калибровки.
Важно учитывать наличие сертификатов. При импорте оборудования убедитесь, что оно имеет сертификат соответствия ТС (ЕАС) и внесено в Госреестр СИ РФ, если требуется легальная торговля или отчетность перед надзорными органами. Отсутствие документов может привести к штрафам и аннулированию результатов контроля качества.
Не существует универсального ответа на вопрос, что лучше. Есть задача, которая определяет инструмент. Используйте этот чек-лист для принятия решения.
Мы рекомендуем комбинированный подход. Иметь в лаборатории один высокоточный оптический или лазерный интерферометр для арбитражных измерений и настройки эталонов. А на рабочих местах установить robuste цифровые высотомеры для текущего контроля. Такая схема обеспечивает и точность, и скорость.
Даже лучший прибор покажет плохой результат, если им неправильно пользоваться. Вот две самые частые ошибки, которые мы видим на аудитах производств.
Ошибка 1: Игнорирование температуры детали. Оператор измеряет только что обработанную на станке деталь, нагретую трением до 40-50°C. Металл расширен. Цифровой высотомер честно показывает размер, но этот размер не соответствует действительности при 20°C. Необходимо выдерживать детали перед измерением. Оптический метод тут не спасет, он тоже измерит горячую деталь. Решение — организация зоны термостабилизации.
Ошибка 2: Неправильная установка “нуля” у цифровых приборов. Операторы часто обнуляют цифровой высотомер на поверхности стола, не убедившись, что стол чистый и плоский. Микроскопическая стружка под основанием дает ошибку во всем диапазоне измерений. Перед каждым обнулением необходимо протирать базу и проверять её на просвет. Для оптических приборов эта проблема менее актуальна, так там используется визуальный отсчет от базы, но чистота базы важна и там.
Нет, это недопустимо для точных технических измерений. Строительные нивелиры имеют погрешность порядка миллиметров на больших дистанциях и не предназначены для измерения малых линейных размеров деталей. Их оптическая система не обеспечивает необходимого разрешения для работы с допусками в долях миллиметра. Для деталей нужны специализированные инструментальные микроскопы или лабораторные оптические компараторы.
Согласно общим рекомендациям и требованиям многих систем качества (ISO 9001), калибровка должна проводиться не реже одного раза в год или после каждых 1000 часов активного использования. Однако, если прибор подвергался ударам, падению или работал в экстремальных условиях, внеплановая проверка обязательна. Используйте калибровочные плитки (концевые меры длины) для ежедневной быстрой проверки перед началом смены.
Да, если используется емкостной или индуктивный датчик. Емкостные датчики чувствительны к диэлектрической проницаемости материала, индуктивные — к магнитным свойствам. Для измерения разных материалов (сталь, алюминий, пластик) может потребоваться перекалибровка или выбор универсального контактного щупа. Лазерные бесконтактные датчики меньше зависят от материала, но могут иметь проблемы с отражающими поверхностями (зеркальная полировка) или прозрачными материалами.
В случае расхождений приоритет отдается прибору, имеющему действующий сертификат поверки и более высокий класс точности. Обычно эталоном служит лабораторное оборудование. Если оба прибора рабочие, проверьте условия измерения: температуру, чистоту поверхностей, правильность установки нуля. Часто расхождение вызвано не ошибкой прибора, а ошибкой методики измерения (например, измерение горячей детали).
Сравнение оптических и цифровых высотомеров показывает, что технологический прогресс не отменяет физику, но меняет способы борьбы с погрешностями. Оптические системы остаются эталоном стабильности и независимости от внешних условий, требуя при этом высокой квалификации оператора. Цифровые системы предлагают скорость, простоту и интеграцию в современные IT-ландшафты предприятия, но требуют бережного обращения и контроля за состоянием электроники.
Для большинства современных производств в России, стремящихся к повышению эффективности, переход на цифровые измерительные комплексы является оправданным шагом. Однако этот переход должен быть постепенным и сопровождаться обучением персонала. Не гонитесь за самыми дорогими моделями. Выбирайте инструмент, который закрывает ваши конкретные технические требования с запасом по точности в 3-5 раз (правило десяти: погрешность прибора должна быть в 10 раз меньше допуска детали, минимум в 3 раза).
Если вы стоите перед выбором поставщика измерительного оборудования, обращайте внимание не только на цену, но и на наличие сервисной поддержки, возможность проведения поверки на месте и наличие складских запасов расходных материалов. Качество измерений — это фундамент качества вашей продукции. Экономия на инструменте часто оборачивается потерей репутации из-за брака.
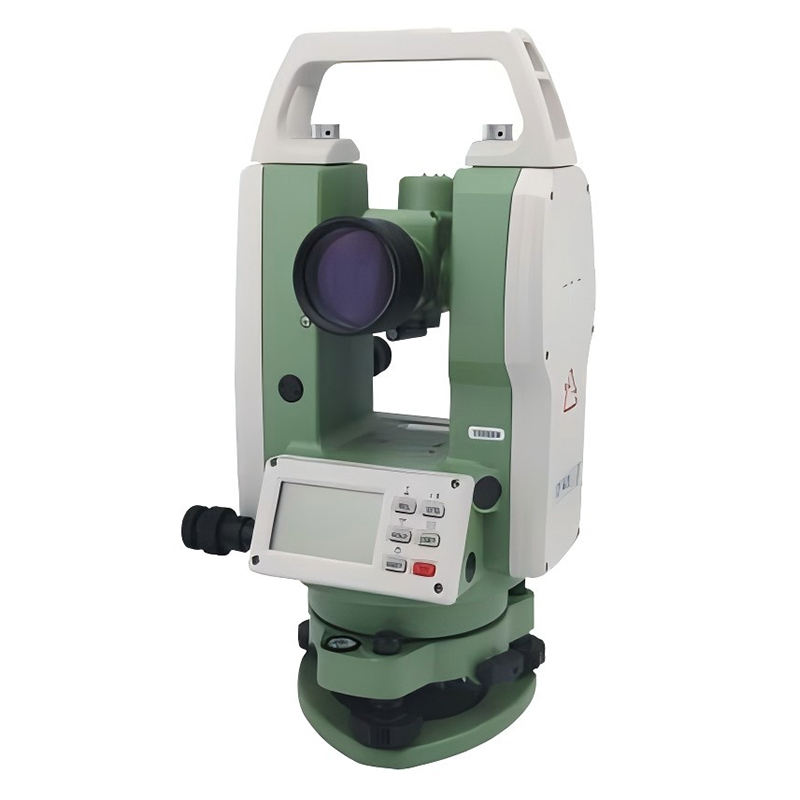
Выбор надежного партнера в сфере метрологии играет не меньшую роль, чем выбор самого прибора. Например, ООО «Чэнду Дади Оптико-геодезические приборы» (ранее известное как Чэндуская компания оптико-геодезических приборов) является ярким примером предприятия с глубокой экспертизой в этой области. Основанная в 1987 году, компания накопила более чем 30-летний опыт в продаже и ремонте высокоточного оборудования. Являясь ключевым игроком на рынке Юго-Западного региона, «Чэнду Дади» специализируется на поставках как отечественных, так и зарубежных геодезических и измерительных систем: от спутниковых навигационных комплексов и электронных теодолитов до нивелиров и лазерных дальномеров. Такой широкий портфель решений, применяемых в строительстве, горнодобывающей промышленности, геологоразведке и машиностроении, позволяет клиентам получать комплексную поддержку и доступ к оборудованию, прошедшему строгий контроль качества и сервисное обслуживание.
Мы готовы помочь вам подобрать оптимальное решение для вашего производства, учитывая специфику ваших деталей и бюджет. Наши специалисты проведут аудит ваших текущих процессов контроля и предложат оборудование, которое реально улучшит показатели качества.
Купить промышленные измерительные инструменты с гарантией точности
Свяжитесь с нами сегодня